ZENITH Maschinenfabrik GmbH

Kako sistemi PLC racionalizirajo proizvodne procese listov AAC?

2026-04-09 0 Pusti mi sporočilo

V konkurenčnem svetu proizvodnje avtoklaviranega porobetona (AAC) uspeh opredeljujejo natančnost, hitrost in doslednost. Sistemi PLC so postali temelj sodobne avtomatizacije in spreminjajo način izdelave listov AAC. Z integracijo programabilnih logičnih krmilnikov vAAC listOprema proizvodne linije, proizvajalci odpravijo ročne napake, skrajšajo izpade in dosežejo optimizacijo procesov v realnem času. Naša tovarna je bila priča 40-odstotnemu povečanju pretoka in občutnemu zmanjšanju količine odpadkov po sprejetju rešitev, ki jih poganja PLC podjetja Zenith. Ti sistemi usklajujejo doziranje, mešanje, rezanje in sušenje z neprimerljivo zanesljivostjo, s čimer zagotavljajo, da vsak list ustreza natančnim specifikacijam.


Brez PLC-jev je proizvodnja plošč AAC prizadeta zaradi nedosledne gostote, neenakomernega rezanja in energetske neučinkovitosti. Zenithova napredna integracija PLC sinhronizira vsako fazo od priprave gnojevke do krmiljenja avtoklava. rezultat? Višji donos, nižji operativni stroški in brezhibna razširljivost. Ne glede na to, ali izdelujete tanke plošče ali debele plošče, dobro zasnovan sistem PLC zagotavlja podatkovno hrbtenico za predvideno vzdrževanje in zagotavljanje kakovosti. Ta članek pojasnjuje, kako PLC-ji racionalizirajo proizvodnjo listov AAC, predstavlja tehnične parametre naše opreme in odgovarja na najpogostejša vprašanja o avtomatizaciji. Preberite o tem, zakaj je naša tovarna vodilna v panogi na področju inteligentnih rešitev AAC.


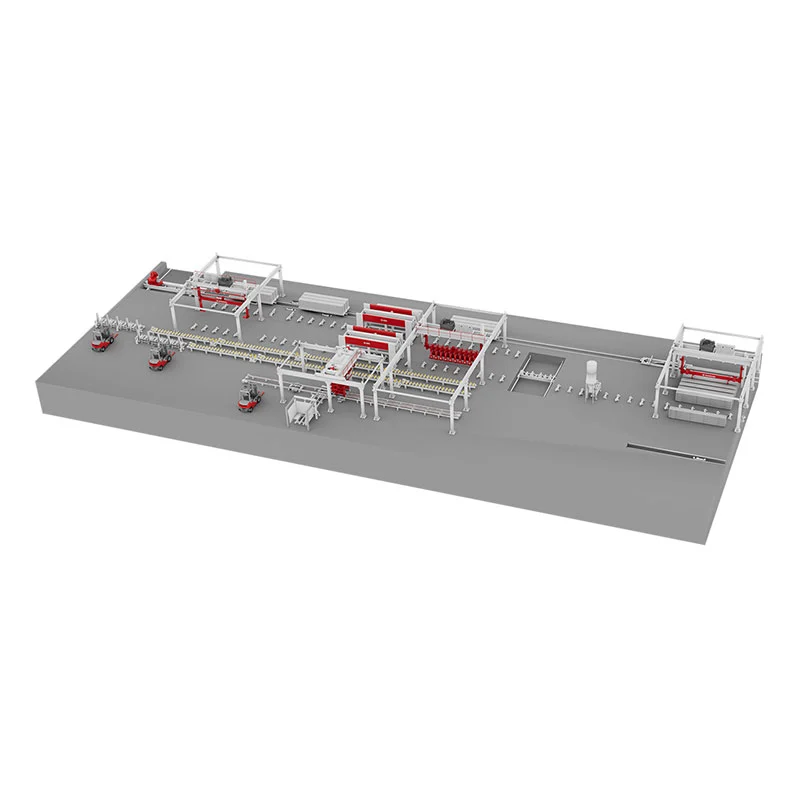
Autoclave for AAC


Zakaj sistemi PLC izboljšajo natančnost doziranja surovin pri proizvodnji listov AAC?

Doziranje surovin je temelj kakovosti AAC. Že manjša odstopanja v deležih apna, cementa, peska ali mavca povzročijo strukturno šibkost ali površinske napake. Tradicionalno ročno doziranje se opira na budnost operaterja, ki je nagnjen k utrujenosti in napakam. Naša tovarna je uvedla Zenithov sistem doziranja, ki ga krmili PLC, za avtomatizacijo tehtanja in doziranja. PLC bere recepte iz centralizirane baze podatkov in prilagaja vsako komponento v realnem času glede na vsebnost vlage in temperaturo. To odpravlja ugibanja in zagotavlja, da je vsaka serija v skladu s strogimi tolerancami.


Ključne prednosti šarženja, ki ga poganja PLC, vključujejo:

  • Mikrosekundni odzivni časiza nastavitev ventila in podajalnika, zmanjšanje prenapolnjenosti ali premajhnosti.
  • Zaprta povratna zankaiz tehtalnih celic in merilnikov pretoka, samodejno popravlja zanašanje.
  • Upravljanje receptovza več vrst plošč AAC (npr. lahke plošče, ojačane plošče).
  • Beleženje podatkovza sledljivost in skladnost z ISO.


Naša oprema za proizvodno linijo listov AAC uporablja senzorje visoke ločljivosti, ki neposredno komunicirajo s PLC-jem prek industrijskega Etherneta. Sistem lahko shrani do 500 receptov, preklop med recepti pa traja manj kot dve minuti. Poleg tega PLC označi vsako odstopanje, ki presega 0,5 %, in zaustavi proizvodnjo, dokler operater ne pregleda alarma. Ta proaktivni nadzor kakovosti zmanjša količino odpadnih surovin za 18 % letno, kot je bilo potrjeno v naših tovarniških revizijah. Za proizvajalce, ki želijo povečati obseg, PLC šarža zagotavlja, da vsaka plošča AAC ohranja enakomerno gostoto in tlačno trdnost. Brez avtomatizacije se nedoslednosti doziranja prelijejo v poznejše faze, kar povzroči rezalne razpoke ali neenakomerno avtoklaviranje. Zato vlaganje v seriranje, izboljšano s PLC-jem, ni neobvezno, ampak bistveno za vrhunsko proizvodnjo listov AAC.


Poleg tega se PLC integrira s sistemi za načrtovanje virov podjetja (ERP), kar našim strankam omogoča spremljanje porabe materiala na daljavo. Nadzorne plošče v realnem času prikazujejo stanje serije, grafikone trendov in napovedna opozorila za ponovno polnjenje silosa. Ta raven vpogleda omogoča upraviteljem obratov, da optimizirajo zaloge in skrajšajo izpade. Če povzamemo, sistemi PLC spremenijo šaržiranje iz potencialnega ozkega grla v poenostavljen proces, odporen na napake. Zenithovo strokovno znanje in izkušnje pri umerjanju tehtalnih celic in prilagajanju zank PID zagotavljajo, da naše stranke dan za dnem dosegajo 99,8-odstotno natančnost doziranja.


Kako PLC-ji optimizirajo stopnje mešanja in vlivanja za plošče AAC?

Po doziranju mešanje in vlivanje določata homogenost in strukturo por mešanice. Nedosledno mešanje vodi do velikih praznin, sedimentacije ali slabe zelene trdnosti. Sistemi PLC usmerjajo hitrost, trajanje in zaporedje mešalnika, hkrati pa nadzorujejo temperaturo izlivanja in razmerje med vodo in trdno snovjo. Naša tovarna uporablja Zenithov PLC za upravljanje planetarnih mešalnikov s pogoni s spremenljivo frekvenco (VFD). PLC pospeši mešanje med vključevanjem prahu, nato pa zmanjša hitrost, da prepreči ujetost zraka. Temperaturni senzorji posredujejo podatke PLC-ju, ki prilagodi vbrizgavanje pare za vzdrževanje 40-45 °C za optimalno reakcijo aluminijevega prahu.


Ključne optimizacije, ki jih omogočajo PLC-ji, vključujejo:

  • Samodejno dodajanje vodetemelji na meritvah viskoznosti v realnem času, kar preprečuje preveč tekočo ali trdo brozgo.
  • Zaporedno dodajanjealuminijeve paste in ekspanzijskih sredstev v točno določenih časovnih intervalih.
  • Pozicioniranje livne sulicekrmiljen s servomotorji, kar zagotavlja enakomerno porazdelitev v kalupe.
  • Spremljanje vzponaz uporabo ultrazvočnih senzorjev, ki prilagodijo okoljske pogoje, če ekspanzija odstopa.


Naša oprema za proizvodno linijo listov AAC ima HMI z zaslonom na dotik, ki prikazuje mešalne krivulje in dnevnike litja. Operaterji lahko izberejo vnaprej določene programe za različne gostote pločevine (300-800 kg/m³). PLC izvaja tudi varnostne zapore: mešalnik ne more izprazniti, če kalup ni pravilno nameščen, kar preprečuje razlitje. Eden najdragocenejših vidikov je prilagodljivi algoritem, ki kompenzira nihanja temperature sestavin. Na primer, če cement prispe bolj vroč kot običajno, PLC skrajša čas mešanja, da prepreči prezgodnjo utrjevanje. Ta dinamični nadzor zagotavlja, da se gnojevka enakomerno dvigne, pri čemer nastanejo plošče AAC s finimi, enakomerno razporejenimi porami. Naše stranke poročajo o 25-odstotnem zmanjšanju števila zavrnjenih listov po prehodu na mešanje, ki ga upravlja PLC. Poleg tega sistem beleži vsak cikel litja, kar omogoča analizo vzroka morebitnih anomalij. Z zmanjšanjem človeškega posredovanja PLC odpravlja variacije, ki jih povzročajo menjave prestav ali ravni usposobljenosti operaterja. Pri proizvodnih linijah velikega obsega se ta doslednost neposredno odraža v nižjih proizvodnih stroških in večjem zadovoljstvu strank. Zenithova ekipa za zagon zagotavlja, da je vsak program PLC prilagojen vašim specifičnim surovinam in podnebnim razmeram, s čimer se poveča učinkovitost že od prvega dne.


Kakšno vlogo igra krmiljenje PLC pri konsistenci rezanja in sušenja?

Rezanje zelenih AAC pogač v natančne liste in njihovo nato avtoklaviranje zahteva sinhronizacijo na več oseh. Kakršna koli neusklajenost med rezanjem povzroči odkrušenje robov ali dimenzijske napake, medtem ko nepravilno strjevanje povzroči nepopolno tvorbo tobermorita. Sistemi PLC usklajujejo napetost rezalne žice, hitrost rezalnega okvirja in rampe temperature/tlaka avtoklava. Naša tovarna uporablja Zenithov PLC za upravljanje strojev za rezanje žice z absolutnimi kodirniki. PLC zagotavlja, da se rezalni okvir premika s hitrostjo 0,5–2 m/min, odvisno od gostote pogače, kar preprečuje zlom žice ali površinski upor. Hkrati PLC prilagodi napetost žice prek pnevmatskih regulatorjev z zaprto zanko, pri čemer doseže rezalne tolerance ±1 mm pri dolžini in širini pločevine.


Med avtoklaviranjem PLC izvede vnaprej določen cikel strjevanja z več fazami: predvakuum, segrevanje, konstanten tlak in hlajenje. Spremlja tlačne oddajnike in termoelemente v realnem času ter modulira parne ventile, da sledijo idealni stopnji rampe. Če tlak preseže nastavljeno vrednost, PLC postopoma odpre izpušne ventile, da prepreči toplotni šok. Ta natančen nadzor maksimira tvorbo kristalnih CSH faz, kar poveča trdnost pločevine na 4-6 MPa v skladu s standardi ASTM. Naša oprema za proizvodno linijo listov AAC vključuje tudi varnostne preglasitve: če so vrata avtoklava nezatesnjena, PLC samodejno zaklene cikel in sprosti tlak. Podatki iz vsake serije avtoklava so shranjeni za namene certificiranja in garancije.


Dodatne prednosti rezanja in sušenja, ki jih upravlja PLC:

  • Avtomatizirana kompenzacija odmika orodjaza obrabo žice, kar podaljša življenjsko dobo potrošnega materiala za 30 %.
  • Optimizacija energijez uporabo nadzora pare na podlagi potrebe, kar zmanjša porabo goriva za 12 %.
  • Opozorila o predvidenem vzdrževanjuza žična vodila in tesnila avtoklava, kar zmanjšuje nenačrtovane zaustavitve.
  • Sledljivost serijepovezovanje rezalnih parametrov z lastnostmi končnega lista.


Naša tovarna je dokumentirala, da integracija PLC-ja zmanjša zavržene reze s 5 % na manj kot 1 %. Poleg tega dosledno utrjevanje odpravlja mehke lise in razpoke, s čimer se poveča sposobnost držanja žebljev in toplotna izolacija plošče. Pri proizvajalcih, ki proizvajajo ojačane AAC plošče, PLC nadzoruje tudi postavitev jeklenih mrežnih kletk pred ulivanjem, s čimer zagotavlja, da po rezanju ostanejo na sredini. Brez takšne avtomatizacije ročno ravnanje pogosto premakne ojačitev, kar vodi do strukturne okvare. Zato so PLC-ji nepogrešljivi za proizvodnjo visokokakovostnih plošč AAC, ki ustrezajo zahtevam sodobne gradnje. Zenith zagotavlja popolno usposabljanje o programiranju PLC in odpravljanju težav, kar vaši ekipi omogoča ohranjanje vrhunske zmogljivosti.


Kateri tehnični parametri opredeljujejo visoko zmogljivo opremo proizvodne linije listov AAC?

Pri izbiri opreme za proizvodno linijo listov AAC morajo kupci oceniti ključne meritve učinkovitosti, ki neposredno vplivajo na proizvodnjo, kakovost in obratovalne stroške. Spodaj je podrobna tabela specifikacij Zenithovih PLC-integriranih sistemov, ki temelji na podatkih iz naših tovarniških naprav po vsem svetu. Ti parametri prikazujejo, kako krmiljenje PLC omogoča natančno regulacijo vsake proizvodne faze.

Parameter Razpon vrednosti Krmilna funkcija PLC
Natančnost doziranja (na komponento) ±0,2% do ±0,5% Tehtanje v zaprti zanki s popravkom samodejne tare
Hitrost mešanja (spremenljiva) 0-1500 vrt/min VFD krmiljeni profili hitrosti, specifični za recept
Čas vlivanja na kalup 45-90 sekund Zaporedna logika s preverjanji zaklepanja
Toleranca rezanja (dolžina/širina/višina) ±1 mm do ±1,5 mm Servo pozicioniranje in regulacija napetosti žice
Razpon tlaka v avtoklavu 0,8-1,2 MPa PID zanke s programiranjem ramp/soak
Temperaturno območje avtoklava 180°C - 200°C Večconska povratna informacija termoelementa
Čas cikla (od šarže do končnega lista) 8-12 ur (vključno s sušenjem) Načrtovalnik proizvodnje integriran v PLC
Poraba energije na m³ 35-45 kWh Krmiljenje pare in motorja glede na potrebe
Čas cikla skeniranja PLC < 10 ms Posodobitev V/I v realnem času in obravnava alarmov
Hranjenje podatkov 5 let na lokalni kartici SD Beleženje dogodkov in varnostno kopiranje receptov


Naša tovarna je v dveh desetletjih izpopolnjevala te parametre in tako zagotovila, da Zenithova oprema proizvodne linije za plošče AAC zagotavlja dosledno proizvodnjo do 300.000 m³ na leto na linijo. Sposobnost PLC-ja, da beleži trende in ustvarja poročila o izmenah, pomaga našim strankam pri doseganju strogih certifikatov kakovosti, kot sta EN 12602 ali ASTM C1693. Poleg tega oddaljeni dostop prek varnega VPN-ja omogoča ekipi za podporo družbe Zenith, da takoj diagnosticira težave in skrajša srednji čas za popravilo. Ko primerjate opremo, se osredotočite na natančnost doziranja in nadzor strjevanja – to ima največji vpliv na trdnost pločevine in dimenzijsko stabilnost. Z avtomatizacijo PLC dosegajo naše stranke vračilne dobe, krajše od 18 mesecev, zahvaljujoč zmanjšanju odpadkov in stroškov dela. Pišite nam, da vidimo, kako lahko te parametre prilagodimo vašim surovinam in proizvodnim ciljem.


Povzetek

Sistemi PLC so živčno središče sodobne proizvodnje plošč AAC, ki preoblikujejo vsako stopnjo od šarženja do avtoklaviranja. Odpravljajo človeške napake, zagotavljajo prilagoditve v realnem času in zagotavljajo doslednost brez primere. Naša tovarna je integriranaZenitPLC rešitve v AAC Sheet Production Line Equipment po vsem svetu, doseganje višjih donosov in nižjih obratovalnih stroškov. Ključni zaključki: doziranje, ki ga nadzoruje PLC, zagotavlja natančnost ±0,2 %; mešanje in vlivanje postaneta prilagodljiva spremembam surovin; rezalne tolerance se zmanjšajo na ±1 mm; in cikli avtoklava sledijo idealnim profilom tlaka in temperature. Zgornja tabela tehničnih parametrov prikazuje merljive prednosti avtomatizacije. Z uporabo opreme, ki jo poganja PLC, proizvajalci zmanjšajo količino odpadkov za do 25 %, porabo energije za 12 % in zavržene količine za več kot 80 %. V panogi, kjer so marže odvisne od učinkovitosti, PLC-ji niso razkošje, temveč nuja. Če želite ostati konkurenčni, vlagajte v inteligentne sisteme, ki se prilagajajo vašemu podjetju.


Pogosta vprašanja: Kako sistemi PLC poenostavljajo proizvodne procese listov AAC?

Katera je najbolj kritična stopnja proizvodnje, kjer PLC-ji preprečujejo napake na ploščah AAC?
Najbolj kritična faza je doziranje surovin, saj že majhna odstopanja v deležih apna ali cementa spremenijo končno gostoto in trdnost AAC. PLC-ji uporabljajo tehtalne celice in merilnike pretoka za prilagoditev vsake komponente v realnem času, s tipično natančnostjo ±0,2 %. Naša tovarna je ugotovila, da je ročno doziranje povzročilo, da 12 % listov ni opravilo testov stiskanja, medtem ko je doziranje PLC to zmanjšalo na manj kot 0,5 %. Brez natančnega doziranja naknadno mešanje, rezanje in utrjevanje ne morejo nadomestiti osnovnih napak. Zato sistemi PLC neposredno obravnavajo glavni vzrok številnih težav s kakovostjo.

Ali lahko sistemi PLC zmanjšajo porabo energije pri avtoklaviranju listov AAC?
Da, občutno. PLC-ji izvajajo nadzor ramp/soak nadzor in modulacijo pare na podlagi povpraševanja, s čimer preprečujejo, da bi izguba energije povzročila prekoračitev temperature ali tlaka. V Zenithovi opremi za proizvodno linijo listov AAC PLC zmanjša porabo energije avtoklava za 12-15 % tako, da uskladi pretok pare z natančno stopnjo absorpcije toplote kolačev. Poleg tega lahko PLC načrtuje cikle avtoklava v času izven obremenitve z električno energijo in rekuperira toploto kondenzata. Naše stranke poročajo o prihranku več kot 30.000 kWh letno na avtoklav. Brez optimizacije PLC ročno krmiljenje ventilov pogosto povzroči skoke tlaka in nepotrebno odzračevanje, kar zviša račune za gorivo do 20 %.

Kako integracija PLC izboljša učinkovitost preklapljanja med različnimi velikostmi listov AAC?
Sistemi PLC shranjujejo več receptov za rezanje in samodejno prestavljajo rezalne žice ali okvirje prek servo pogonov. Namesto ročnega prilagajanja 20+ rezalnih žic (kar traja 2-3 ure in povzroči napake), operaterji preprosto izberejo nove dimenzije pločevine na HMI. PLC premakne vsako žico na programiran položaj v 5 minutah s ponovljivostjo ±0,2 mm. Naša tovarna uporablja Zenithovo upravljanje receptov za obdelavo velikosti od 600x2000 mm do 1200x6000 mm. Ta agilnost omogoča proizvajalcem, da se odzovejo na naročila po meri brez dolgih izpadov. Nasprotno pa ročni preklop pogosto povzroči napačne reze in izgubljene pogače med poskusnimi zagoni.

Katere funkcije predvidenega vzdrževanja ponujajo PLC-ji za opremo proizvodne linije listov AAC?
PLC-ji nenehno spremljajo vibracije, porabo toka, čase ciklov in temperaturo na ključnih komponentah, kot so mešalniki, rezila za žice in vrata avtoklava. Ko se parameter giblje izven običajnega območja (npr. tok motorja mešalnika se dvigne za 10 % nad izhodiščno vrednost), PLC ustvari opozorilo, preden pride do okvare. Naša tovarna ima integrirano Zenithovo diagnostično programsko opremo, ki izračuna preostalo življenjsko dobo za rezanje žic in tesnil za avtoklave. Ta napovedni pristop zmanjša nenačrtovane zaustavitve za 70 % in podaljša življenjsko dobo opreme za 25 %. Brez takih funkcij se proizvajalci zanašajo na reaktivno vzdrževanje, kar vodi do dragih zaustavitev proizvodnje in varnostnih tveganj.

Ali je možno daljinsko spremljanje in odpravljanje težav z linijami AAC, ki jih krmili PLC?
Vsekakor. Sodobni PLC-ji vključujejo industrijska vrata Ethernet in varne zmogljivosti VPN, kar Zenithovim inženirjem omogoča oddaljen dostop do nadzornega sistema od koder koli. Pregledamo lahko podatke v živo, prilagodimo parametre PID ali naložimo novo vdelano programsko opremo, ne da bi morali obiskati stran. Naša tovarna podpira diagnostiko na daljavo za 90 % pogostih težav, s čimer skrajša srednji čas za popravilo z 48 ur na 4 ure. PLC pošilja tudi avtomatska e-poštna ali SMS opozorila za alarme, kot je nizek tlak ali odstopanje serije. Ta povezljivost zagotavlja minimalne izpade in strokovno podporo na dosegu roke. Za obrate na oddaljenih lokacijah oddaljeni dostop spremeni igro za ohranjanje dolgega časa delovanja.


Ste pripravljeni preoblikovati svojo proizvodnjo listov AAC?

Naredite naslednji korak k popolnoma avtomatizirani, visoko učinkoviti proizvodnji. Zenithova PLC-integrirana oprema za proizvodno linijo listov AAC je pomagala več kot 200 tovarnam po vsem svetu zmanjšati količino odpadkov, znižati stroške energije in proizvesti vrhunske plošče.Obrnite se na našo inženirsko ekipo še danesza brezplačno svetovanje in prilagojeno analizo ROI. Naj vam pokažemo, kako lahko strokovno znanje naše tovarne postane vaša konkurenčna prednost. 

Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi