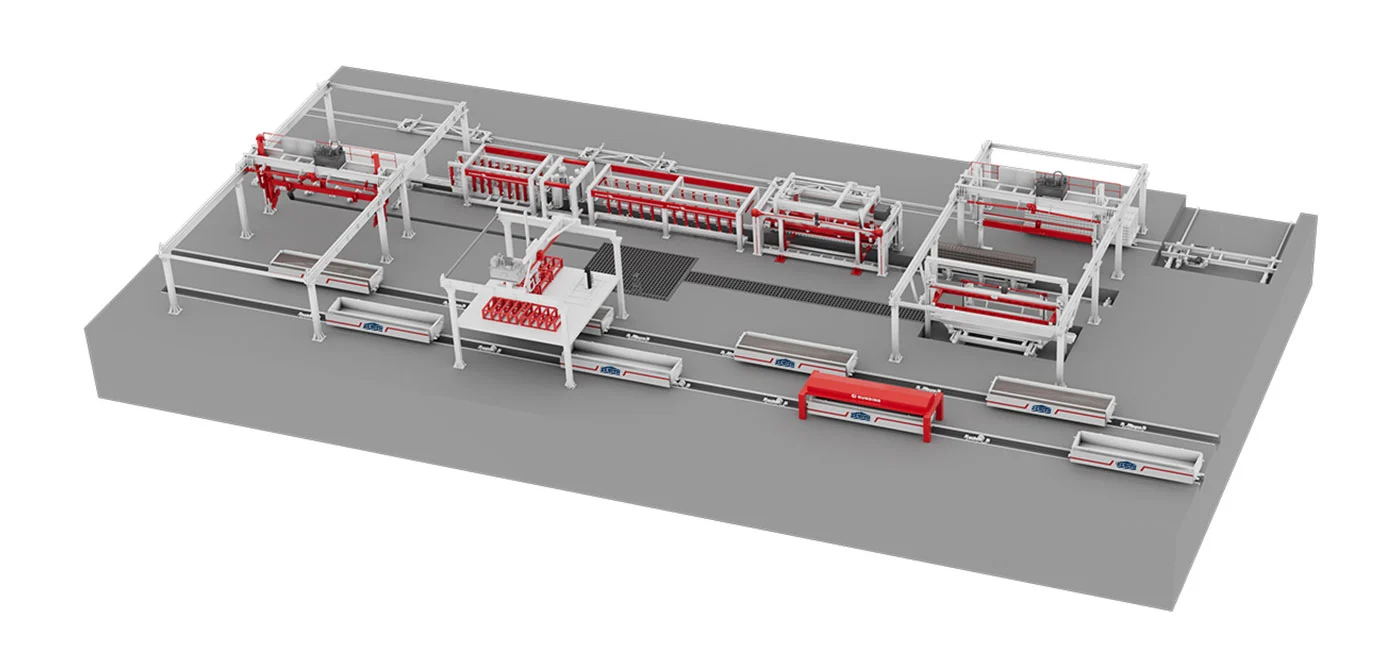
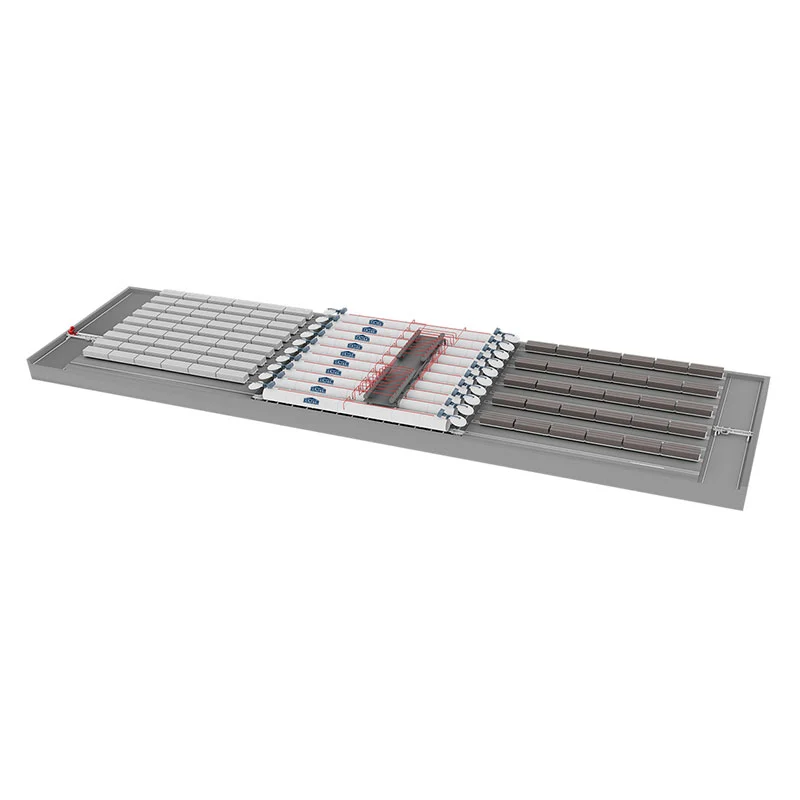
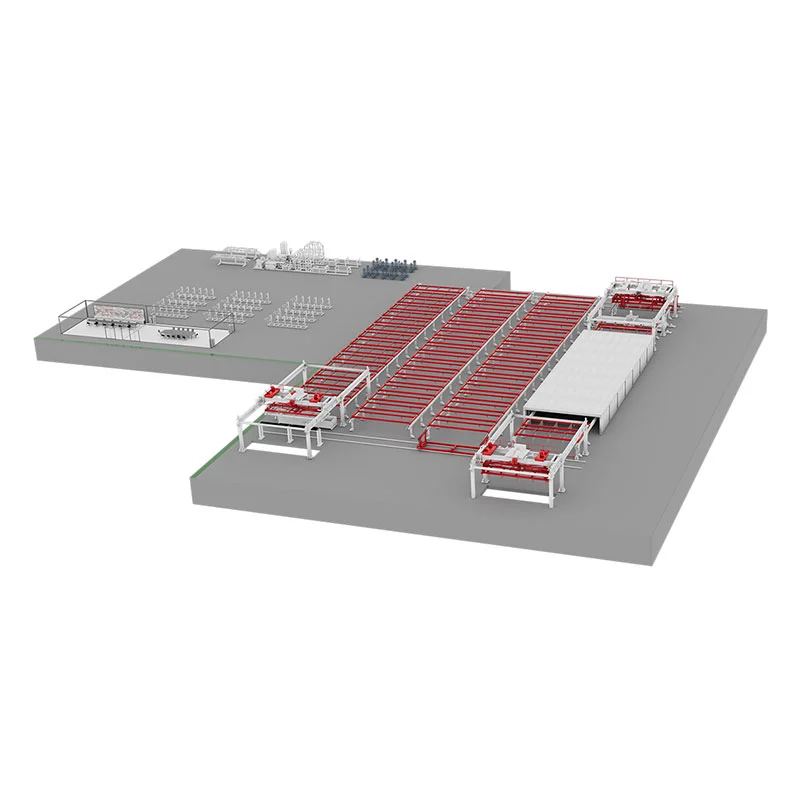
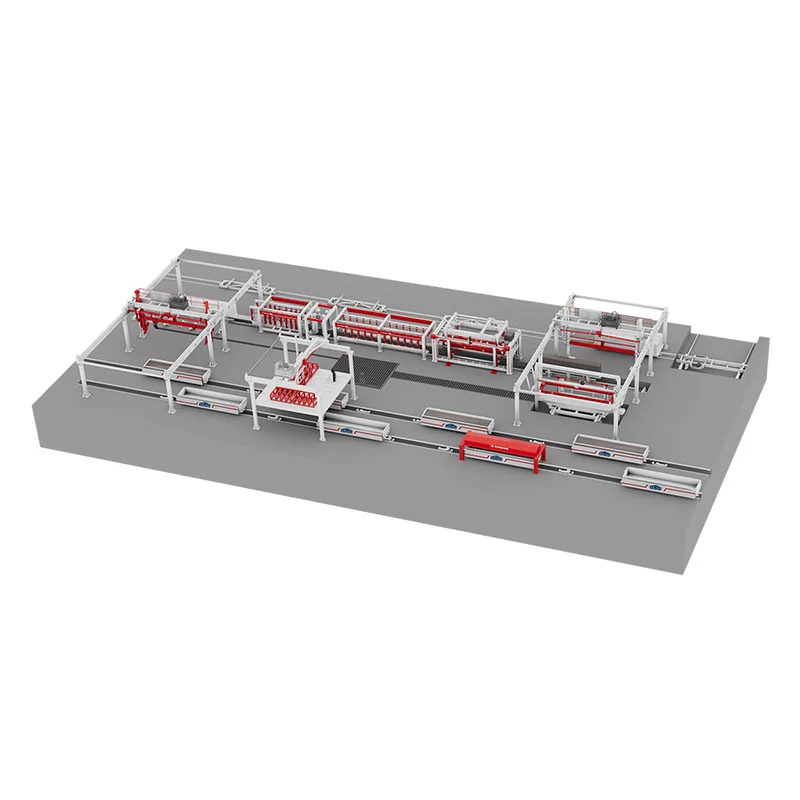
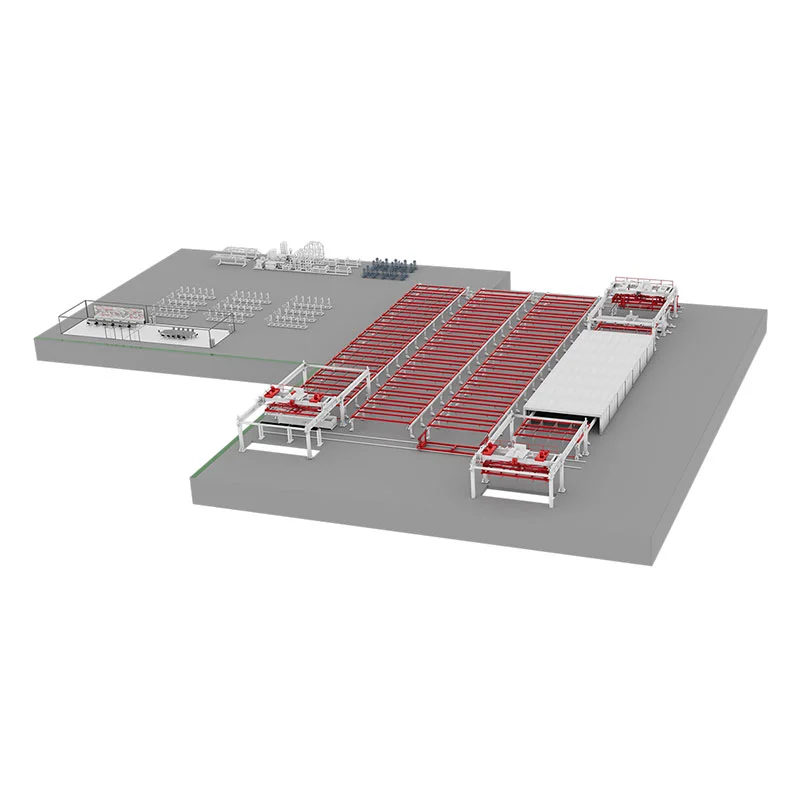
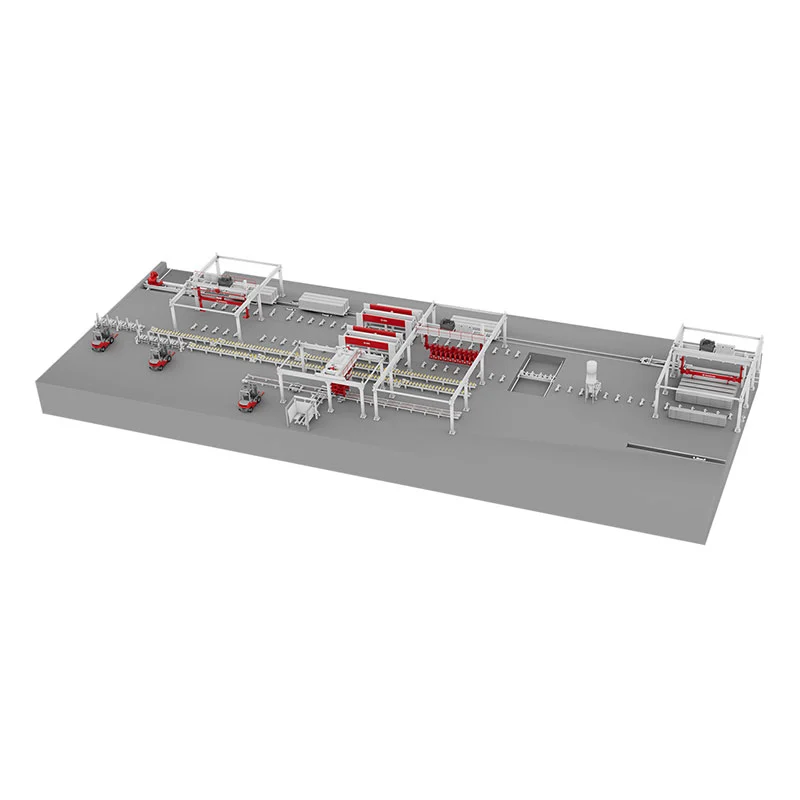
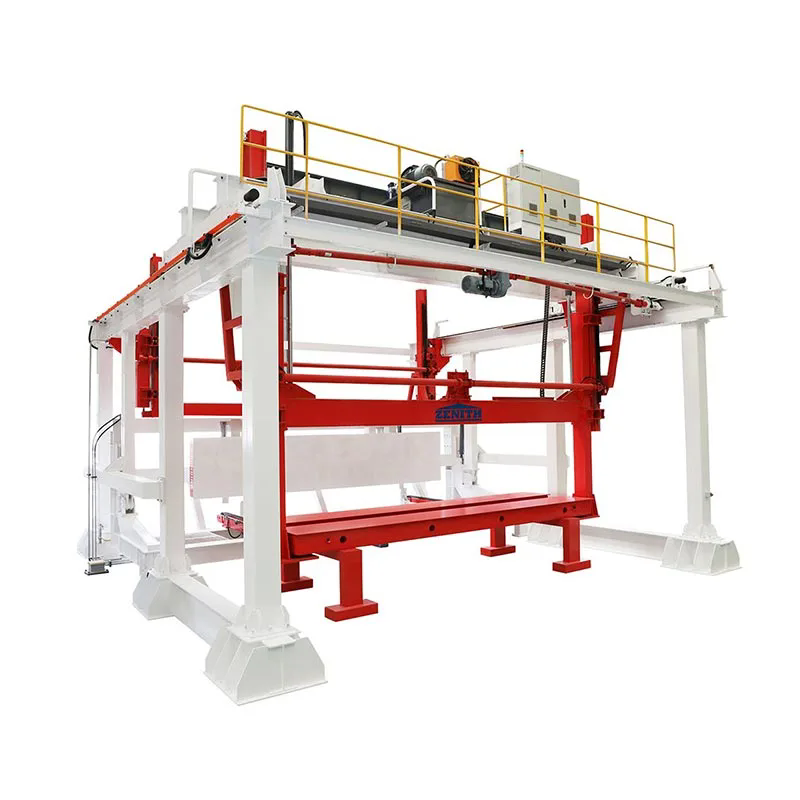
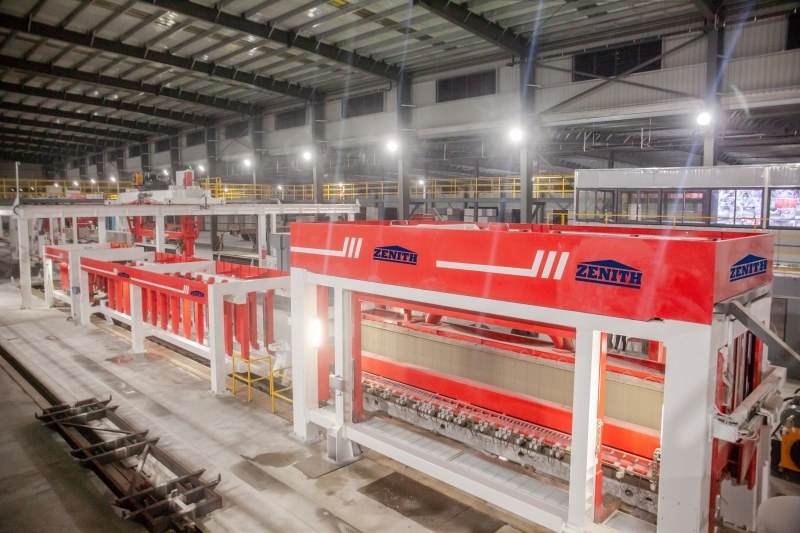
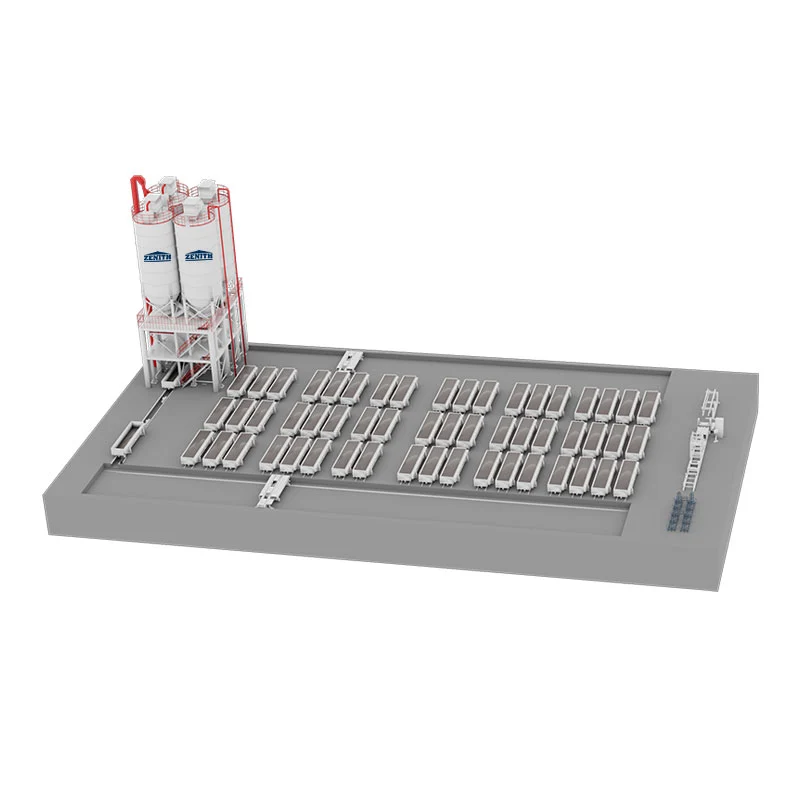
Stroji za bloke AAC so specializirana oprema za proizvodnjo blokov iz porobetona in ZENITH je lahko vaš dobavitelj teh strojev. Z uporabo letečega pepela (po mletju), apna, cementa in sadre kot surovin proizvajajo porozne, lahke bloke s postopki, kot so mletje surovin, doziranje in mešanje, vlivanje v kalupe, statično penjenje s kisikom, rezanje blokov in avtoklaviranje.
Bločni stroji AAC vključujejo glavne komponente sistema za doziranje, livarski stroj, rezalni stroj in avtoklav. Nagibno dvigalo se uporablja za odstranjevanje iz kalupa in prenos blokov z natančnostjo rezanja do enega milimetra. Proizvodna linija lahko obdeluje industrijske odpadke, kot sta gradbeni odpadni beton in premog, s čimer doseže izkoristek virov z drobljenjem, presejanjem, stiskanjem z vibracijami v kalupni škatli in avtoklaviranjem. Odpadki rezanja se reciklirajo po mešanju z vodo, avtoklavirani odpadki pa se zdrobijo in ponovno uporabijo. Letna proizvodna zmogljivost je 50.000-300.000 kubičnih metrov.
Obdelava in vzdrževanje opreme
Faza predelave surovin
1. Nadzor kakovosti surovin
Apno: učinkovita vsebnost kalcijevega oksida ≥65 %, temperatura razgradnje >65 ℃, čas razgradnje 10-30 minut (izogibajte se premalo ali prežganemu apnu).
Elektrofiltrski pepel: finost mora preiti skozi sito s kvadratnimi luknjami 0,08 mm (ostanek na situ ≤20%), izguba pri žarenju <8%.
Industrijski odpadki (jalovina premoga/gradbeni odpadki): po drobljenju, velikost delcev ≤10 mm, vsebnost igličastih in luskastih delcev ≤15 %.
2. Delovanje opreme za predhodno obdelavo
Drobilec: Redno preverjajte obrabo čeljustne plošče (npr. tip PE250×400, hitrost vretena 310r/min), da preprečite vstop kovinskih nečistoč.
Kroglični mlin: Nadzirajte razmerje med materialom, kroglo in vodo (1:1,5:0,4), očistite zaslon vsako izmeno.
Ključne kontrole za rezanje in vzdrževanje stroja
1. Specifikacije rezanja gredic
Rezalna trdnost: Tlačna trdnost gredice mora doseči 0,05-0,07 MPa pred rezanjem (brez vdolbine, ko rahlo pritisnete s prstom).
Vzdrževanje rezalnega stroja: vsak dan preverjajte napetost žice (pnevmatski napenjalni tlak 0,4–0,6 MPa), takoj zamenjajte obrabljene žice.
2. Upravljanje avtoklaviranja
Stopnja povečanja/zmanjšanja tlaka: ≤0,05MPa/min (za preprečevanje razpok bloka).
Parametri utrjevanja: Vzdržujte konstanten tlak 1,2-1,5 MPa 6-8 ur, temperatura 180-200 ℃.
Tesnjenje vrat avtoklava: Preverite gumijasti tesnilni obroč pred vsakim vstopom v avtoklav in občasno nanesite mast za visoke temperature.
Bližina strankam je ena od naših prednosti. Kadarkoli nas potrebujete, se lahko zanesete na nas. Delamo vse, kar je v naši moči, da smo vam na voljo po vsem svetu in da se lahko čim hitreje odzovemo, ko je to pomembno.
S pošiljanjem kontaktnega obrazca se strinjate, da se vaši podatki lahko uporabijo za obdelavo vaše zahteve (več informacij in obvestila o preklicu najdete v izjavi o varstvu podatkov).
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti