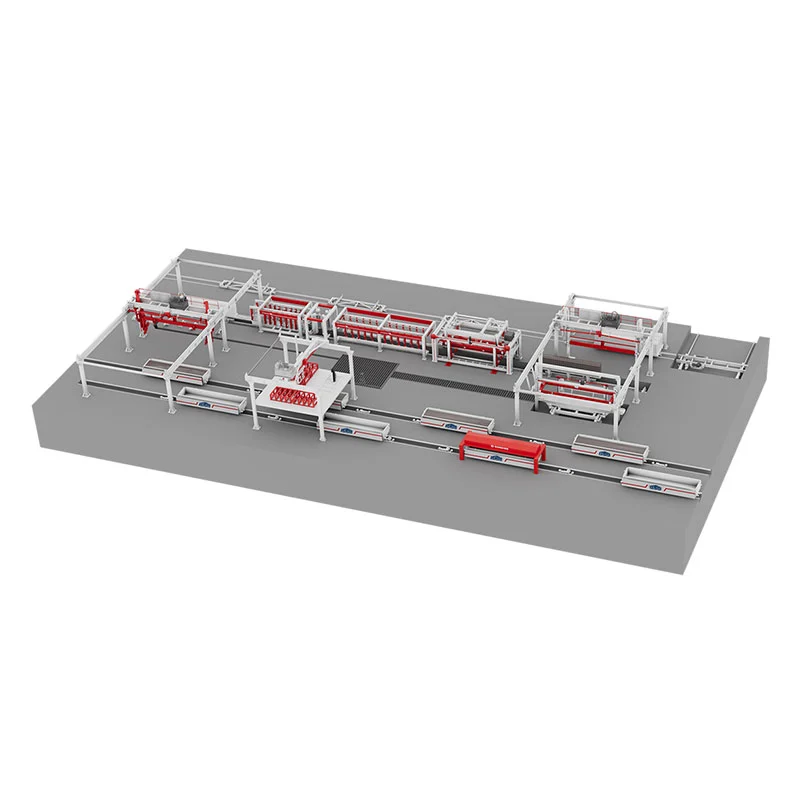
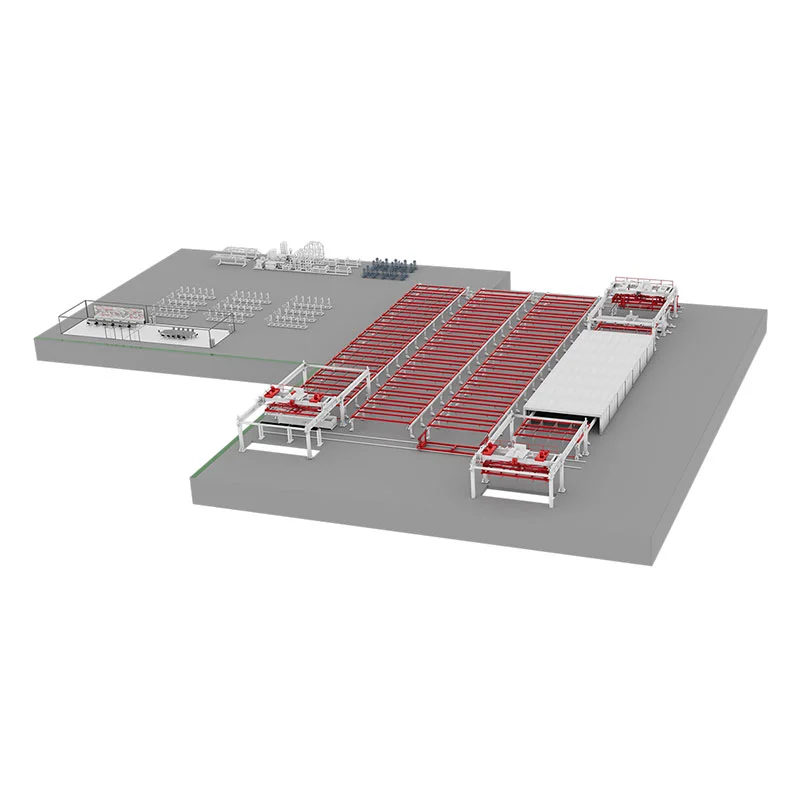
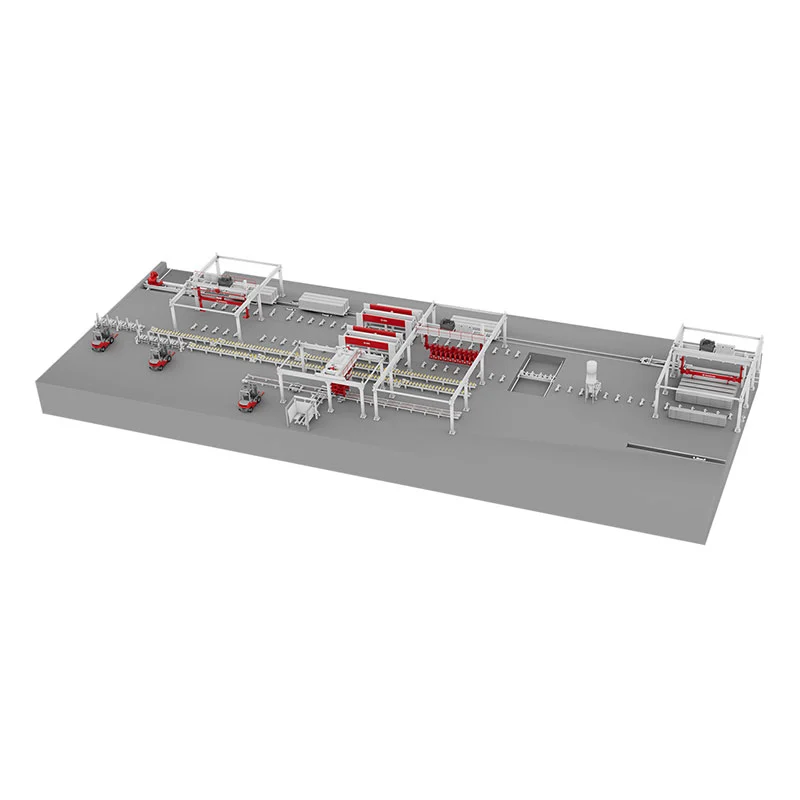
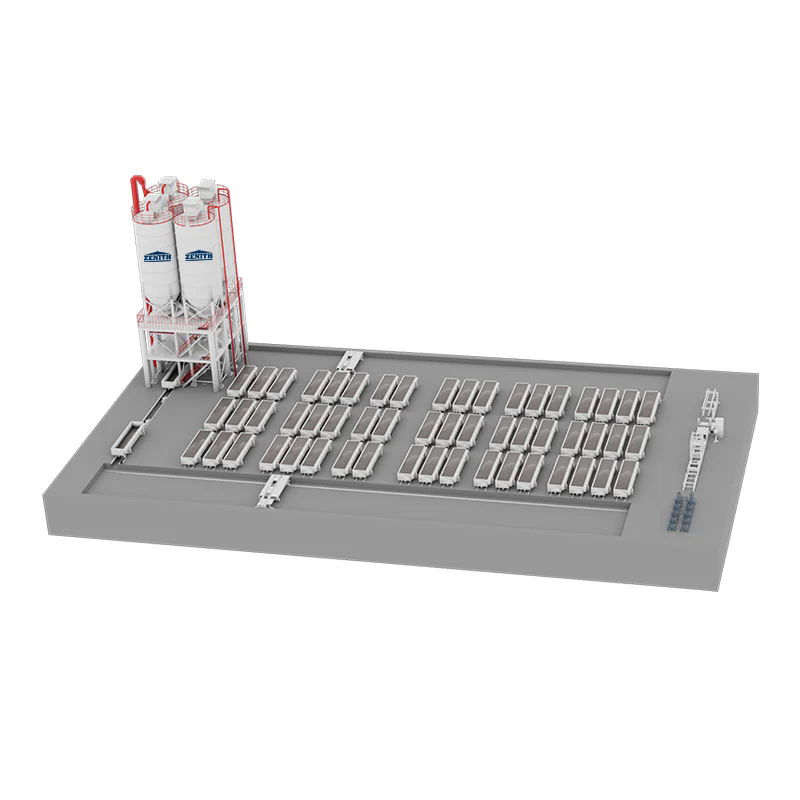
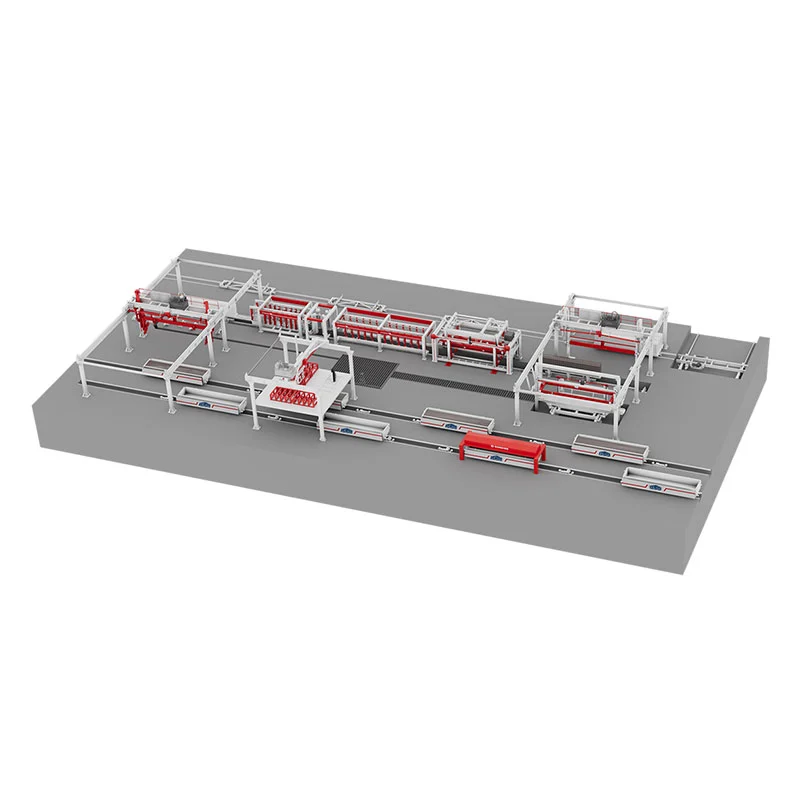
Iščete visokokakovostno in vzdržljivo opremo za svojo delavnico za izdelavo plošč AAC? Partner z ZENITH! Smo tovarna, ki ponuja popolnoma opremljene stroje, ki so sposobni obdelati celoten proces proizvodnje AAC plošč, z letno zmogljivostjo od 20.000 do 300.000 kubičnih metrov. Kontaktirajte nas, da začnemo obojestransko koristno sodelovanje.
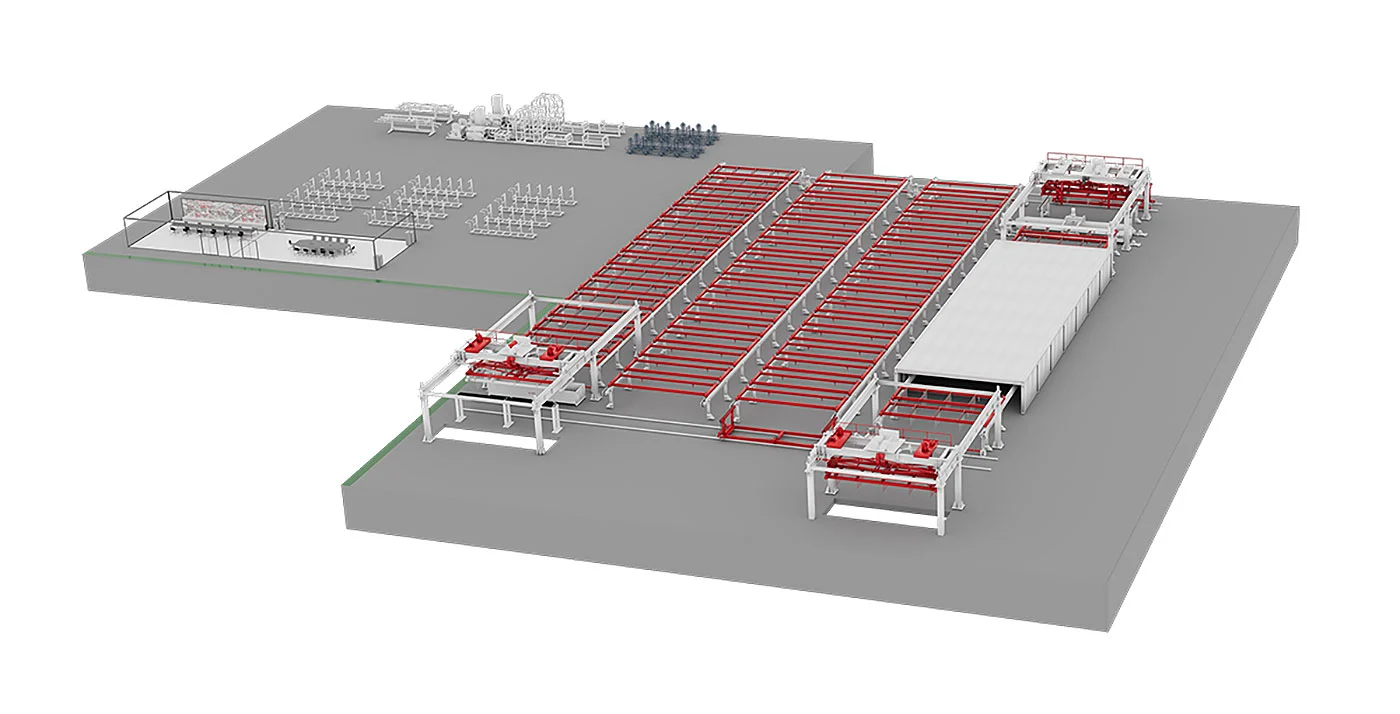
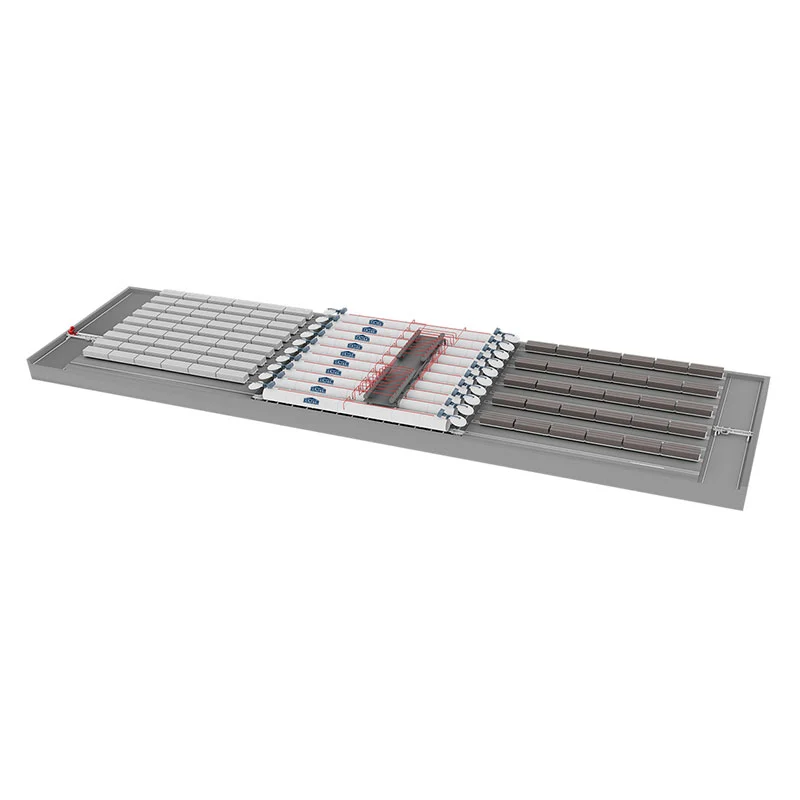
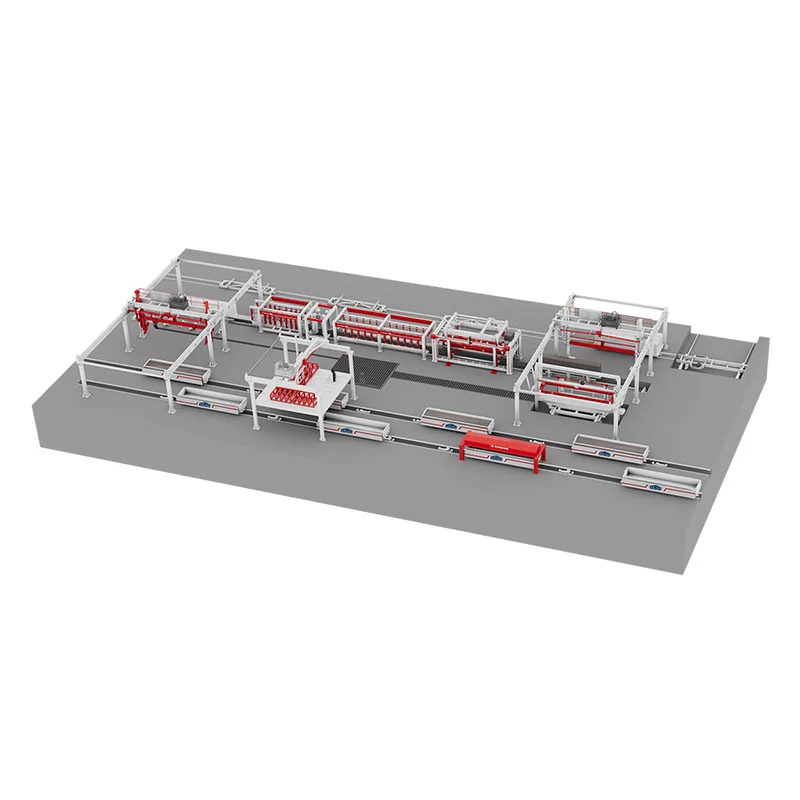
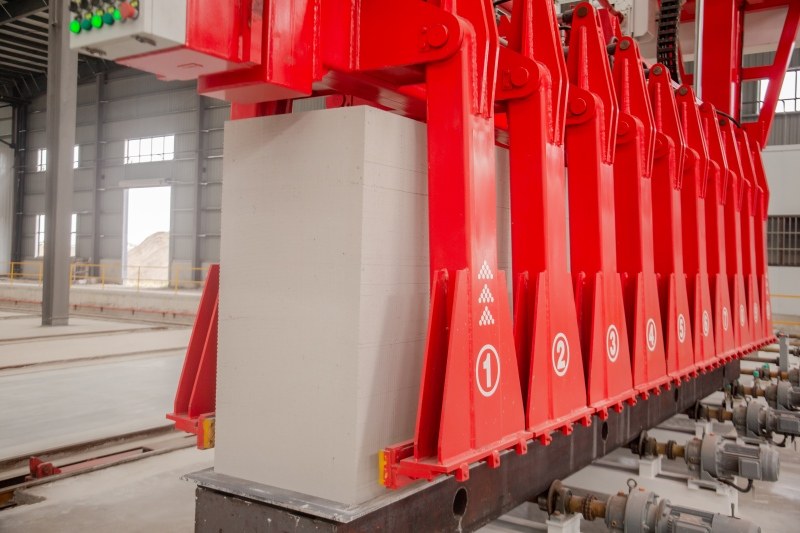
Naša napredna delavnica za izdelavo plošč AAC omogoča visoko avtomatizirano, mehanizirano proizvodnjo plošč iz porobetona (AAC). S postopki, kot so doziranje, penjenje, rezanje in avtoklaviranje, lahko delavnica predela elektrofiltrski pepel, kremenčev pesek in žlindro v porozni AAC beton, ki je lahek, a nudi odlično toplotno in zvočno izolacijo. Naša oprema je popolnoma konfigurirana za obdelavo, zlasti v korakih rezanja in avtoklaviranja, saj en korak določa natančnost izdelka, drugi pa je ključni proces za kakovost končnega izdelka.
Pregled proizvodnega procesa
1. Skladiščenje in dobava surovin za gazirane betonske bloke: Surovine se v tovarno prevažajo s tovornjakom. Elektrofiltrski pepel (ali pesek, kameni prah) je centralno nameščen na skladišču surovin in se po potrebi naloži v zalogovnike. Cement v vrečah ali v razsutem stanju je shranjen v silosu za cement in po potrebi naložen v zalogovnike. Kemikalije in aluminijev prah so shranjeni v ločenih silosih za kemikalije in aluminijev prah ter se po potrebi ločeno transportirajo v proizvodno delavnico.
2. Obdelava surovin za porobetonske bloke: Elektromagnetni pepel (ali pesek, kamniti prah) se dovaja v kroglični mlin prek elektromagnetnega vibrirajočega podajalnika in tračnega transporterja. Drobno zmleti elektrofiltrski pepel (ali pesek, kameni prah) se nato prečrpa v rezervoarje za gnojevko za shranjevanje.
3. Doziranje, mešanje in ulivanje prezračenih blokov: apno in cement se prenašata z vijačnim transporterjem pod silosom za doziranje prahu. Materiali se zaporedno dovajajo na avtomatsko tehtnico za kumulativno tehtanje. Polžni transporter pod tehtnico enakomerno dodaja materiale v mešalnik za ulivanje.
4. Začetno strjevanje in rezanje zračnih blokov: Po vlivanju se kalup potisne v komoro za začetno strjevanje s tekočo verigo za ustvarjanje plina in začetno kondenzacijo. Sobna temperatura je 50-70 ℃, začetni čas strjevanja pa 1,5-2 uri (ta postopek lahko izpustite glede na ugodne geografske razmere). Po začetnem utrjevanju podtlačno dvigalo dvigne okvir kalupa in gredico skupaj na rezalno mizo s predhodno nameščeno spodnjo ploščo. Okvir kalupa se odstrani. Rezalni stroj nato izvede prečne in vzdolžne reze ter rezka kruhom podobne konce gredice. Okvir kalupa se dvigne nazaj na vozilo za transport kalupa za ročno čiščenje in razmaščevanje, nato pa se dvigne na voziček kalupa za montažo za naslednje ulivanje. Razrezane gredice skupaj s spodnjo ploščo se dvignejo na avto z mostnim žerjavom in zložijo v dve plasti, s štirimi podporami med vsako plastjo. Več avtomobilov je združenih skupaj.
Bližina strankam je ena od naših prednosti. Kadarkoli nas potrebujete, se lahko zanesete na nas. Delamo vse, kar je v naši moči, da smo vam na voljo po vsem svetu in da se lahko čim hitreje odzovemo, ko je to pomembno.
S pošiljanjem kontaktnega obrazca se strinjate, da se vaši podatki lahko uporabijo za obdelavo vaše zahteve (več informacij in obvestila o preklicu najdete v izjavi o varstvu podatkov).
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti